

Une architecture en boucle fermée représente un changement fondamental dans la gestion thermique industrielle. Cette analyse explore les éléments structurels, hydrauliques et numériques qui définissent unSystème de refroidissement par eau central en plastique, en se concentrant sur la manière dont le traitement de l'eau en trois étapes, le retour assisté par siphon et la connectivité MES convergent pour stabiliser la qualité de la production et éliminer les variables thermiques latentes. En examinant la physique du refroidissement des moules et les réalités opérationnelles de la fabrication à grande échelle, la discussion explique pourquoi les tours ouvertes conventionnelles ne répondent plus aux exigences de précision de la transformation contemporaine des plastiques.
Cliquez sur n'importe quelle section pour accéder directement au sujet.
- 1. Comment l’architecture en boucle fermée influence-t-elle la stabilité thermique industrielle ?
- 2. Pourquoi le traitement de l'eau en trois étapes est-il essentiel pour l'efficacité du refroidissement ?
- 3. Comment l’équilibre hydraulique redéfinit-il la consommation d’énergie des pompes ?
- 4. Quel rôle la visibilité numérique joue-t-elle dans la prévention des temps d'arrêt ?
- 5. Pourquoi la purge à l’air comprimé est-elle indispensable lors des changements de moule ?
- 6. Questions fréquemment posées
1. Comment l’architecture en boucle fermée influence-t-elle la stabilité thermique industrielle ?
L’approche conventionnelle du refroidissement industriel traite souvent l’eau comme un service passif, pompé depuis une tour ouverte sans tenir compte de l’évolution de sa chimie. En réalité, un modèle soigneusement conçuSystème de refroidissement par eau central en plastiqueétablit un environnement thermique contrôlé dans lequel la stabilité de la température du moule dicte directement le temps de cycle et la précision dimensionnelle. En isolant l'eau de procédé de la contamination ambiante, les fabricants transforment le refroidissement d'une charge de maintenance en un instrument de procédé précis. La dynamique thermique du moulage par injection de plastique repose en grande partie sur l'écoulement turbulent du liquide de refroidissement à travers des canaux étroits à l'intérieur de l'acier du moule. Lorsque ce liquide de refroidissement est aspiré d'une tour de refroidissement ouverte, il transporte des débris en suspension dans l'air, des matières biologiques et des minéraux dissous qui interagissent de manière imprévisible avec les surfaces de transfert de chaleur. L'alternative en boucle fermée supprime entièrement ces variables.
L'eau tombe en cascade à travers une tour ouverte, s'évapore et laisse derrière elle des minéraux concentrés. Les conséquences sont prévisibles : les surfaces des échangeurs de chaleur accumulent du tartre, des films biologiques se développent dans les zones chaudes et humides et l'eau qui finit par atteindre un circuit de moule contient une chimie qu'aucun acier de moule ou petit canal de refroidissement n'a été conçu pour tolérer. Une approche en boucle fermée sépare entièrement l’eau de traitement de l’atmosphère. Le même fluide circule dans le moule, retourne vers un échangeur de chaleur et est refroidi sans évaporation directe. Le résultat est un jet d’eau avec une contamination minimale, une concentration minérale stable et beaucoup moins d’intervention chimique. La distinction architecturale est importante car les canaux de refroidissement des moules ne sont pas de gros tuyaux industriels ; ce sont des passages étroits, souvent avec des virages et des sections transversales restreintes, où une fine couche de dépôt se traduit directement par un changement mesurable dans le transfert de chaleur.
Le passage de la conception en circuit ouvert à la conception en circuit fermé
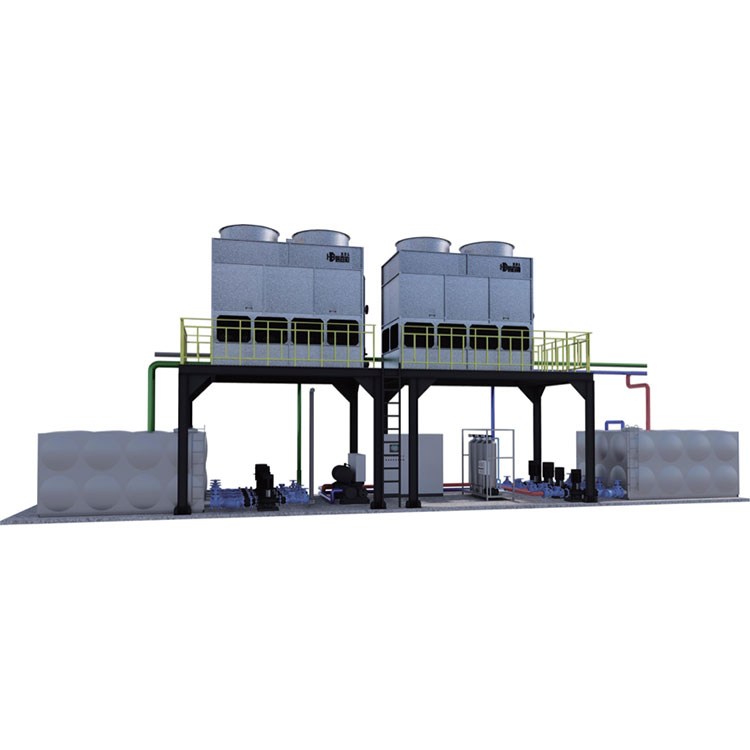
Les systèmes de recirculation fermés sont largement reconnus comme idéaux pour le contrôle de l'encrassement, précisément parce que peu ou pas de contamination pénètre dans la boucle, et que le petit volume d'appoint permet d'utiliser de l'eau traitée de haute qualité plutôt que tout ce qui est disponible à l'entrée de l'usine. Concrètement, la boucle de refroidissement cesse d’être un réservoir de tout ce que contient la source d’eau et commence à se comporter comme un circuit thermique contrôlé. Il n'y a pas d'eau pulvérisée dans le flux de processus, pas de concentration de solides dissous due à l'évaporation et pas d'introduction continue de débris en suspension dans l'air dans le fluide qui touche le moule. La séparation n’est pas un raffinement du concept de tour ouverte ; c'est une logique de fonctionnement différente. La tour de refroidissement rejette toujours la chaleur, mais elle le fait à travers une barrière qui maintient l'eau de traitement propre.
L’effet protecteur de l’architecture en boucle fermée s’étend au-delà de la prévention à grande échelle. Un flux d'eau stable et propre réduit le risque de corrosion sous-dépôt, maintient les coefficients de transfert de chaleur plus proches des valeurs de conception et élimine le besoin de traitements de choc chimiques fréquents qui peuvent eux-mêmes introduire de la variabilité. Lorsque la qualité de l'eau n'est plus une cible mobile, le contrôle de la température du moule devient plus reproductible et les écarts de temps de cycle imputables à la dérive de refroidissement deviennent plus faciles à isoler des autres variables du processus. Le système de refroidissement cesse de générer du bruit dans les données de production. Dans les applications de haute précision, où les tolérances sont mesurées en microns, la différence entre une couche limite thermique stable et une couche fluctuante détermine le succès de l’ensemble du cycle de production.
| Dimension opérationnelle | Tour de refroidissement ouverte | Tour de refroidissement fermée |
| Exposition à l’eau de procédé | Contact direct avec l'atmosphère, les débris en suspension dans l'air et la charge biologique | Boucle scellée ; eau de procédé isolée de la contamination ambiante |
| Concentration minérale | Augmente par évaporation ; le risque d’échelle augmente avec le temps | Écurie; aucune concentration par évaporation dans le flux de processus |
| État du canal du moule | Accumulation progressive des dépôts ; le transfert de chaleur se dégrade | Géométrie propre du canal préservée ; les performances de refroidissement restent prévisibles |
| Demande de traitement chimique | Dosage continu de biocides, d'antitartre et d'inhibiteurs de corrosion | Considérablement réduit ; chimie gérée grâce à l'intégrité de la boucle |
| Profil de perte d'eau | Pertes par évaporation, purge et dérive | Maquillage minimal ; aucune perte par évaporation de la boucle de processus |
La comparaison n’est pas abstraite. Dans la transformation des matières plastiques, la qualité de l’eau de refroidissement influence directement la stabilité thermique, la cohérence dimensionnelle et le taux de rebut. Les dépôts et les films bactériens dans les systèmes de transport d'eau réduisent l'échange thermique ou bloquent complètement le flux, et l'instabilité thermique qui en résulte se manifeste par une perte de rendement et une variation de qualité avant d'être reconnue comme un problème de refroidissement. L'architecture en boucle fermée supprime cette voie de défaillance du processus avant qu'elle ne devienne visible dans l'atelier de production. L'inertie thermique du système est stabilisée, permettant aux opérateurs d'affiner les paramètres sans lutter contre le comportement imprévisible d'un flux de fluide compromis.
2. Pourquoi le traitement de l'eau en trois étapes est-il essentiel pour l'efficacité du refroidissement ?
La conception en boucle fermée réduit la vitesse à laquelle la chimie de l’eau se dégrade, mais elle n’élimine pas la nécessité de conditionner l’eau qui entre dans la boucle. Un circuit scellé peut encore démarrer avec des minéraux durs, des particules en suspension ou des espèces dissoutes qui deviennent problématiques au fil des mois de circulation. La configuration la plus robuste traite l'eau entrante en plusieurs étapes avant qu'elle n'atteigne les circuits du moule, puis s'appuie sur la boucle scellée pour préserver cette qualité. C'est la logique derrière le traitement de l'eau en trois étapes dans le système : l'objectif n'est pas simplement de filtrer les débris mais de fournir une eau qui ne précipitera pas les composés formant du tartre sur les surfaces chaudes du moule. La formation de tartre dans l’eau de refroidissement est le plus souvent due à la surconcentration de minéraux dissous, en particulier de sels de calcium et de magnésium dont la solubilité diminue à mesure que la température augmente.
Dans un système évaporatif ouvert, ces minéraux se concentrent sans relâche. Dans une boucle fermée, la concentration reste stable, mais si l'eau de remplissage initiale contient une dureté élevée, la boucle comporte toujours un potentiel de formation de dépôts sur les surfaces de transfert de chaleur. Le traitement en plusieurs étapes résout ce problème en combinant l’élimination des particules avec le conditionnement ionique. Une approche représentative à trois zones utilise une microfiltration progressive suivie d'une étape d'échange d'ions qui cible le calcium et le magnésium, les principaux contributeurs aux dépôts d'eau dure. La séquence est importante : l'élimination des particules protège d'abord le support échangeur d'ions, puis l'étape ionique réduit ensuite le fardeau de dureté que la filtration seule ne peut pas résoudre.
Les réservoirs en acier inoxydable et la dimension hygiène
Le traitement de l’eau n’est qu’une partie de l’équation de la propreté. Le réservoir qui contient l'inventaire de la boucle est également une surface mouillée, et son matériau et sa géométrie influencent la propreté du système entre les cycles de traitement. Un réservoir d'eau en acier inoxydable offre une surface non sujette à la croissance microbienne et ses caractéristiques d'étanchéité limitent la pénétration de poussière et d'impuretés. Le réservoir affleure le sol, ce qui simplifie le nettoyage et le drainage et supprime les points bas cachés où l'eau stagnante et les sédiments ont tendance à s'accumuler. Ce ne sont pas des détails cosmétiques. Dans une boucle de refroidissement qui est censée rester propre pendant des mois, chaque surface mouillée soit favorise la qualité de l’eau, soit la dégrade.
Le résultat pratique de la combinaison d’une architecture en boucle fermée, d’un traitement en trois étapes et d’une construction de réservoir hygiénique est un circuit de moule qui n’évolue pas. Lorsque les canaux d'écoulement du moule restent exempts de dépôts, la performance de refroidissement conçue dans l'outil correspond à la performance de refroidissement fournie en production. Le temps de cycle reste stable, la répartition de la température à la surface du moule reste dans la plage prévue et la charge de maintenance passe du détartrage et de la restauration du flux à la vérification de routine. Le système de refroidissement devient un élément stable du processus de moulage plutôt qu'une variable qui doit être gérée en permanence. Cette stabilité chimique réduit également le besoin d'agents de nettoyage agressifs, prolongeant ainsi la durée de vie des joints, des vannes et des composants de pompe sur l'ensemble du réseau.
3. Comment l’équilibre hydraulique redéfinit-il la consommation d’énergie des pompes ?
La qualité de l’eau détermine si la boucle de refroidissement peut remplir sa fonction thermique au fil du temps. La conception hydraulique détermine la quantité d’énergie de pompage nécessaire pour y parvenir. De nombreux systèmes de refroidissement centraux sont surpompés parce que le schéma de distribution oblige la pompe à surmonter les pertes côté retour qui auraient pu être évitées au stade de la conception. Un réseau de voies navigables environnantes avec une pression d'entrée équilibrée modifie le profil hydraulique : l'eau de retour arrive au point de collecte sans pression d'aspiration résiduelle et la pompe n'a pas besoin de tirer contre le vide. La vitesse d'écoulement de conception devient un paramètre délibéré plutôt qu'un sous-produit du dimensionnement des canalisations. LeSystème de refroidissement par eau central en plastiqueintègre ces principes pour garantir que la dynamique des fluides joue en faveur du processus et non contre lui.
Le choix hydraulique le plus conséquent est la stratégie de retour. Un retour par gravité dans une voie d'eau d'atelier fermée permet à l'eau de retour de se déplacer sous l'influence de la différence d'altitude, et lorsque la canalisation de retour est progressivement élargie, l'effet de siphon devient efficace. La pompe ne perd donc pas de tête lors d'un retour en chute libre ; la jambe de retour contribue à la circulation au lieu de taxer l’offre. Les audits énergétiques identifient systématiquement le retour assisté par siphon comme un moyen d'éviter le gaspillage de tête de pompage, et une conception de système équilibrée comme un moyen de réduire les besoins en puissance de la pompe. Dans une configuration où une pompe produit l’effet de deux et où la consommation d’énergie correspond à une demi-pompe, les économies ne constituent pas un gain marginal de réglage. Ils sont le résultat de la suppression d’une pénalité hydraulique que de nombreux systèmes appliquent par défaut.
Atteindre une vitesse d’écoulement constante sur des circuits parallèles
Une pression d'entrée équilibrée et une vitesse d'écoulement constante favorisent également l'uniformité thermique. Lorsque chaque circuit de moule connaît une pression d'alimentation similaire, la répartition du débit entre les branches parallèles est plus prévisible et le risque qu'un circuit soit affamé tandis qu'un autre est suralimenté est réduit. Le débit de conception de 3 m/s n’est pas un chiffre arbitraire ; c'est une vitesse choisie pour maintenir un transfert de chaleur turbulent sans imposer de perte de friction inutile. Combinée à un chemin de retour qui n'exige pas que la pompe surmonte la gravité, l'architecture hydraulique offre à la fois efficacité énergétique et stabilité du processus à partir du même ensemble de décisions.
De plus, la réduction de la pression d'aspiration de la pompe à 0,0 kg garantit que les garnitures mécaniques de la pompe ne sont pas soumises à des contraintes inutiles, ce qui réduit l'usure et prolonge les intervalles de maintenance. La quantité de mouvement du fluide est soigneusement gérée dans les voies navigables environnantes, permettant à l'ensemble du réseau de fonctionner avec une efficacité maximale. Lorsque le système est correctement équilibré, le delta-T entre l'alimentation et le retour reste cohérent, fournissant un profil thermique prévisible pour chaque moule connecté à la boucle centrale. Ce niveau de contrôle est impossible dans un système déséquilibré où les pompes doivent constamment compenser les chutes de pression variables à travers le collecteur.
4. Quel rôle la visibilité numérique joue-t-elle dans la prévention des temps d'arrêt ?
Une boucle de refroidissement bien conçue peut toujours échouer silencieusement si personne ne peut voir ce qui se passe à l’intérieur des canaux. Un blocage partiel ne s'annonce pas par une alarme dans un système conventionnel ; cela se manifeste par une augmentation progressive de la température du moule, un changement subtil dans la durée du cycle ou un écart de qualité attribué à d'autres causes. Le système comble ce manque de visibilité en combinant l'observation en temps réel des changements de débit d'eau dans les trous du canal avec un système d'avertissement de prévention du blocage du canal. Le système d’alerte peut être connecté aux ordinateurs et aux téléphones portables via le Big Data MES, ce qui signifie que la boucle de refroidissement devient une partie du fonctionnement numérique de l’usine plutôt qu’un utilitaire autonome.
L'intégration MES est plus précieuse lorsqu'elle connecte le comportement de refroidissement au contexte de production. Les systèmes d'exécution de la fabrication contiennent déjà des plans de production, des états d'équipement et des paramètres de processus, et les interfaces utilisant les API OPC-UA ou RESTful peuvent échanger ces données à des intervalles mesurés en minutes plutôt qu'en équipes. Lorsque les données de flux de refroidissement sont placées à côté de l'identité du moule, du nombre de cycles et des points de consigne du processus, la question passe de « le refroidisseur fonctionne-t-il ? » à "ce circuit de moule spécifique se comporte-t-il différemment de sa ligne de base ?" C’est une question fondamentalement plus utile, et c’est le genre de question qui évite les extractions de moisissures imprévues plutôt que de les documenter après coup.
Ajustement automatisé de la pression et basculement de la pompe
La visibilité numérique n’est utile que si la couche de contrôle peut agir en conséquence. L'interface de conception humanisée du système vise à garantir un fonctionnement simple, tandis que le réglage automatique de la pression en fonction de la puissance requise permet à la boucle de répondre à la demande sans réglage manuel de la vanne. Lorsqu'un dysfonctionnement du système se produit, la pompe à eau se met automatiquement en marche et émet une alarme, qui convertit un arrêt potentiel de production en une transition gérée. La logique de démarrage et d'arrêt économe en énergie pour les petites pompes auxiliaires et les tours de refroidissement étend le même principe à la centrale thermique : l'équipement fonctionne lorsque la charge le justifie, et non parce qu'un horaire fixe l'exige.
Les températures de démarrage et d'arrêt réglables permettent au système d'éviter un fonctionnement inutile au fil des saisons, et la réduction d'énergie qui en résulte est une conséquence directe de l'adaptation de l'offre à la demande plutôt que d'une offre excédentaire par habitude. Les données générées par ces opérations sont stockées et analysées, fournissant un enregistrement historique qui peut être utilisé pour affiner les calendriers de maintenance. Si un moule spécifique présente systématiquement une légère augmentation de la température de retour après un certain nombre de cycles, le MES peut le signaler pour inspection avant qu'un blocage complet ne se produise. Cette capacité prédictive fait évoluer le paradigme de maintenance des réparations réactives vers des interventions proactives, garantissant que le système de refroidissement central fonctionne à des performances optimales sans interruptions inattendues.
5. Pourquoi la purge à l’air comprimé est-elle indispensable lors des changements de moule ?
Les changements de moules sont une interruption de routine, mais ils sont aussi un moment où les circuits de refroidissement sont ouverts, vidés et reconnectés. L'eau laissée dans un moule après la déconnexion crée des conditions propices à la formation de rouille et de dépôts pendant les temps d'arrêt, et les déversements autour de la presse présentent des risques de glissement et de contamination. Une séquence de purge d'air comprimé qui s'écoule du tuyau d'entrée vers le moule puis sort par le tuyau de retour élimine l'humidité des passages internes avant que le moule ne soit retiré. L'opération est simple, mais ses conséquences sont cumulatives : les moules sont stockés au sec, les canaux de refroidissement sont moins susceptibles de développer des produits de corrosion entre les cycles et le prochain démarrage de la production commence avec un circuit propre plutôt qu'avec un circuit partiellement obstrué.
La purge à l'air comprimé soutient également la discipline plus large consistant à maintenir la boucle fermée fermée. Lorsqu'un moule est drainé avec de l'air plutôt que laissé à l'écoulement par gravité ou soufflé avec de l'air d'atelier au niveau de la presse, le risque d'introduction de contaminants dans le circuit est réduit et l'eau éliminée peut être gérée plutôt que perdue dans le sol. La technique s'inscrit dans la même logique qui régit le reste du système : protéger la qualité de l'eau, préserver la géométrie des canaux et éviter les interventions qui créent de nouveaux problèmes tout en résolvant un problème immédiat. Dans une installation effectuant des dizaines de changements de moules par semaine, les gains de temps cumulés et la réduction des frais généraux de maintenance deviennent rapidement évidents.
Maintenir l'intégrité de la boucle entre les cycles de production
L'intégration de la purge à l'air comprimé dans le protocole standard de changement de moule garantit que leSystème de refroidissement par eau central en plastiquereste insensible aux facteurs externes. Même le traitement de l’eau et la conception hydraulique les plus avancés peuvent être compromis si l’humidité résiduelle reste dans la cavité du moule pendant des semaines. En évacuant systématiquement les lignes, les opérateurs protègent l'investissement dans l'outillage de moulage et l'infrastructure de refroidissement centrale. Le processus de purge est conçu pour être rapide et efficace, minimisant les temps d'arrêt associés aux changements d'outillage tout en maximisant la durée de vie opérationnelle des canaux de refroidissement.
De plus, l'état sec du moule lors du stockage empêche la formation interne de cellules de corrosion galvanique, particulièrement dommageables dans les moules construits à partir de métaux différents. Une fois l’eau éliminée, l’environnement interne du canal de refroidissement n’est plus propice aux réactions électrochimiques qui dégradent l’état de surface et restreignent l’écoulement. Lorsque le moule est finalement réinstallé, l'absence de rouille et de tartre signifie que les débits initiaux et les coefficients de transfert de chaleur correspondent aux spécifications de conception d'origine, garantissant ainsi un démarrage cohérent du prochain cycle de production.
6. Questions fréquemment posées
En quoi une tour de refroidissement fermée diffère-t-elle d’une tour ouverte conventionnelle dans l’exploitation quotidienne ?
Qu’est-ce que le traitement de l’eau en trois étapes élimine réellement de l’eau entrante ?
Pourquoi un retour gravitaire avec effet siphon réduit-il l’énergie de la pompe ?
Le système d’avertissement de blocage peut-il être intégré à une plateforme MES existante ?
A quoi sert la purge à l’air comprimé lors d’un changement de moule ?
Comment le système central de refroidissement par eau en plastique maintient-il une pression constante sur plusieurs lignes de production ?
Prêt à élever vos normes de production ? Découvrez commentPlus simpleL'ingénierie peut adapter une solution de gestion thermique à vos exigences opérationnelles spécifiques.
Contactez-nous